Artykuł sponsorowany
Jak wygląda droga do certyfikacji UN dla skrzyń drewnianych i jakie badania są kluczowe
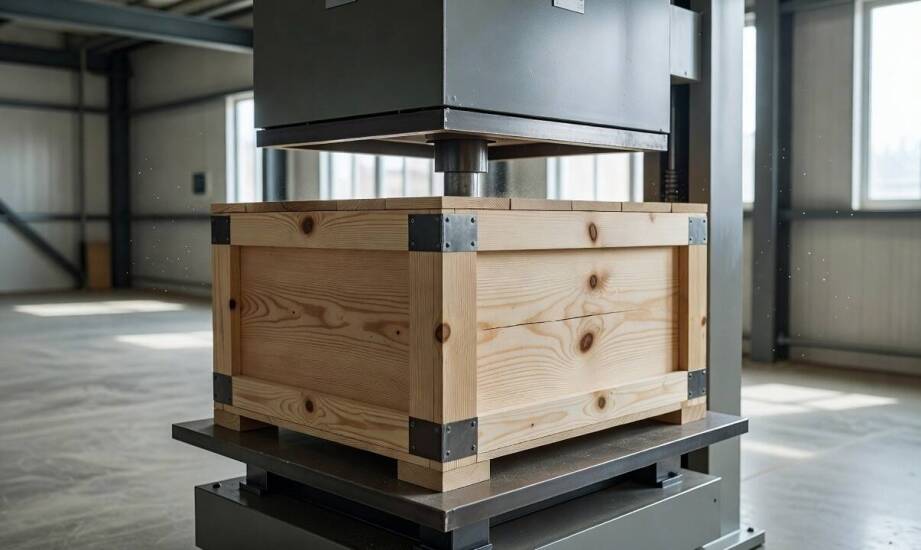
Organizacja transportu towarów niebezpiecznych wymaga spełnienia rygorystycznych norm bezpieczeństwa, a ciężar odpowiedzialności za odpowiednie zabezpieczenie ładunku spoczywa na nadawcy. Producent opakowań drewnianych nierzadko otrzymuje zapytanie o skrzynię zdolną do przewozu wrażliwych substancji, takich jak akumulatory litowe czy agresywne chemikalia. Podmiot wytwarzający takie palety i pojemniki musi precyzyjnie zweryfikować, czy dana konstrukcja spełnia wymogi międzynarodowych przepisów transportowych. Dopiero pozytywna weryfikacja parametrów technicznych pozwala na naniesienie specjalnego oznakowania na drewnianą powierzchnię.
Co dokładnie oznacza symbol UN na skrzyniach drewnianych?
Oznaczenie UN potwierdza pozytywny wynik prób laboratoryjnych dla konkretnego wzoru opakowania, a nie gwarantuje wybitnych właściwości samego drewna. Pełny ciąg znaków składa się z symbolu ONZ, kodu typu pojemnika, określenia grupy pakowania, maksymalnej masy brutto oraz danych identyfikacyjnych wytwórcy. W przypadku skrzyń drewnianych stosuje się najczęściej kod 4D. Klasyfikacja dzieli ładunki na trzy grupy: X dla materiałów bardzo niebezpiecznych, Y dla średnio niebezpiecznych oraz Z dla substancji stwarzających najmniejsze ryzyko. Znak ten precyzyjnie informuje inspektorów, dla jakich poziomów zagrożenia dany projekt pomyślnie przeszedł wymaganą certyfikację. Legalne dopuszczenie takiej skrzyni do ruchu drogowego lub morskiego zależy od zgodności przewożonego towaru z parametrami wybitymi na bocznej ścianie.
Sam fakt wykorzystania grubych desek czy solidnych wzmocnień nie uprawnia zakładu drzewnego do samowolnego znakowania wyrobów. Inspektorzy i laboranci weryfikują zawsze konkretny prototyp o ściśle określonych wymiarach zewnętrznych, ustalonej grubości poszczególnych ścian oraz zdefiniowanej metodzie łączenia elementów. Przykładowo, projektując zaawansowane rozwiązania dla przemysłu ciężkiego, specjaliści w firmie SEWD analizują układ zbijania materiału oraz rozmieszczenie okuć na długo przed wysłaniem próbki do jednostki badawczej. Bez oficjalnego orzeczenia wydanego przez uprawniony instytut, taki jak polski ośrodek badawczy COBRO, wytwórca nie ma prawa umieszczać symbolu systemu Narodów Zjednoczonych na swoich produktach.
Przygotowanie dokumentacji technicznej i kluczowe próby
Konstruowanie bezpiecznej skrzyni eksportowej rozpoczyna się od rzetelnej analizy założeń technicznych, które dyktuje rodzaj przewożonej substancji. Technolodzy dobierają odpowiedni gatunek surowca, sprawdzają optymalną wilgotność desek oraz określają dokładne przekroje elementów nośnych. Na podstawie tych żmudnych wyliczeń powstaje rozbudowana dokumentacja zawierająca szczegółowe rysunki wykonawcze i procedurę montażu. Zespół produkcyjny buduje następnie fizyczną próbkę testową, która musi stanowić idealne odwzorowanie przyszłego produktu seryjnego. Nawet najmniejsze odstępstwo od zatwierdzonego projektu grozi natychmiastowym unieważnieniem wyników badań.
Gotowy model zbijanej skrzyni trafia do wyspecjalizowanego laboratorium. Ośrodki badawcze przeprowadzają serię rygorystycznych prób zrzutowych, testy stosowe oraz sprawdzają odporność na wibracje. W trakcie weryfikacji zrzutowej technik upuszcza obciążony ładunkiem zastępczym pojemnik z wysokości powiązanej z grupą pakowania. Wymóg ten wynosi 1,8 metra dla grupy pierwszej, 1,2 metra dla grupy drugiej oraz 0,8 metra dla grupy trzeciej. Procedura badawcza wymusza wykonanie kontrolowanych upadków pod ściśle określonymi kątami. Opakowanie uderza o twarde podłoże płasko dnem, wiekiem, dłuższym i krótszym bokiem, a finalnie weryfikuje się punktową wytrzymałość najbardziej narażonego narożnika.
Równie istotny etap stanowi długotrwałe obciążenie pionowe, które wiernie symuluje układanie ładunków w wysokich warstwach wewnątrz ładowni statku lub naczepy ciężarówki. Przez co najmniej dwadzieścia cztery godziny górna pokrywa znosi silny nacisk odpowiadający masie piętrzących się identycznych skrzyń. Dodatkowe sprawdzenie spójności konstrukcji po symulacji wielokrotnych wstrząsów pozwala ocenić trwałość połączeń gwoździowych na trudnych trasach międzykontynentalnych.
Akumulatory litowe zaliczają się do grupy towarów o bardzo wysokim ryzyku gwałtownego zapłonu i wycieku żrącego elektrolitu. Bezpieczny eksport takich komponentów dla branży motoryzacyjnej wymaga stosowania wysoce wyspecjalizowanych osłon drewnianych lub tekturowych. Pozyskany po przejściu wszystkich wspomnianych testów certyfikat un opakowania na baterie potwierdza, że gwałtowne wstrząsy logistyczne nie doprowadzą do zwarcia styków ani mechanicznego zgniecenia obudowy samych ogniw.
Pomyślne przejście opisanej ścieżki atestacyjnej zależy od starannego przygotowania dokumentacji oraz zachowania bezwzględnego reżimu produkcyjnego przy budowie pierwszej partii. Wykrycie słabych punktów szkieletu nośnego jeszcze na etapie projektowania wspomaganego komputerowo pozwala uniknąć bolesnego zniszczenia modelu w warunkach laboratoryjnych. Wprowadzenie odpowiednich poprawek grubości materiału bazowego czy dodanie stalowych kątowników przed zleceniem oficjalnych pomiarów oszczędza przedsiębiorstwu konieczności opłacania powtórnych testów. Producent opakowań, który od początku prac inżynieryjnych uwzględnia fizyczne realia trudnego transportu, uzyskuje pożądane certyfikaty znacznie sprawniej i optymalizuje całkowite koszty wdrożenia nowego produktu.
Kategorie artykułów
Polecane artykuły

Różnice między nowoczesnymi a klasycznymi bidonami rowerowymi

Rola ochraniaczy na buty w utrzymaniu odpowiedniej temperatury stóp podczas jazdy

Jak implanty wpływają na estetykę i funkcjonalność uśmiechu?
